Artykuł sponsorowany
Kiedy standardowy element posuwu nie wystarcza i trzeba projektować rdzeń pod maszynę
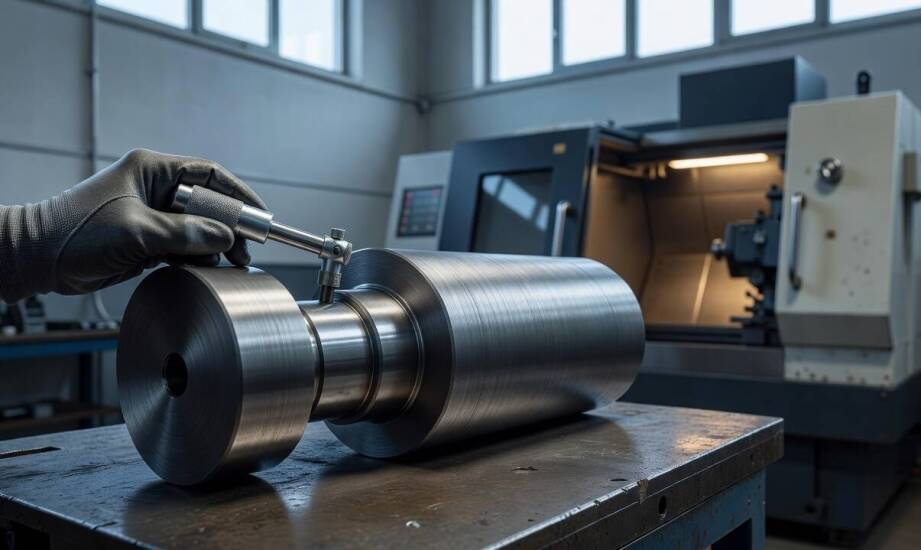
Wymiana samej okładziny pokrywającej element transportujący materiał często nie przywraca prawidłowej pracy maszyny. Prawdziwym problemem bywa ukryte niedopasowanie wyeksploatowanego rdzenia do układu napędowego. Gdy bazowy detal nie odpowiada precyzyjnie geometrii wału lub mechanizmu docisku, pojawia się wyczuwalny luz, uciążliwy poślizg i nierównomierny nacisk na drewno. Nawet najwyższej jakości nowa powłoka poliuretanowa czy gumowa nie zniweluje tych wad, a całe urządzenie traci stabilność. Wymusza to na technikach poszukiwanie głębszych przyczyn awarii. Właściwa diagnoza nierzadko prowadzi do wniosku, że uszkodzeniu lub odkształceniu uległa sama baza metalowa. Zignorowanie tego defektu powoduje bardzo szybkie niszczenie świeżo nałożonych bieżni.
Przeczytaj również: Kartony do pizzy 32 cm - czy warto inwestować w opakowania premium?
Dlaczego geometria rdzenia decyduje o stabilności maszyny?
Katalogowe części zamienne powstają w dużych seriach z mocno ujednoliconymi wymiarami. Przykładowo typowa rolka do posuwu często przyjmuje średnicę zewnętrzną 140 mm przy otworze osadczym 35 mm oraz szerokości roboczej 50 mm. Takie znormalizowane elementy doskonale sprawdzają się w popularnych, współczesnych strugarkach i frezarkach. Problemy zaczynają się jednak przy nietypowych rozwiązaniach konstrukcyjnych lub starszych urządzeniach, do których brakuje już oryginalnych części zamiennych od producenta. W takiej sytuacji optymalnym wyjściem staje się detal projektowany i wykonywany na indywidualne zamówienie. Wymaga to od inżyniera bardzo dokładnego określenia parametrów przed rozpoczęciem jakiejkolwiek obróbki. Zanim materiał trafi na maszynę, technolog ustala bazowe średnice osadcze wału, wymaganą współosiowość oraz dopuszczalne bicie promieniowe. Kluczowy pozostaje również sam sposób mocowania układu, uwzględniający specyficzne gwinty, kołnierze czy wpusty przenoszące moment obrotowy. Metalowy rdzeń, najczęściej wykonany z odpowiedniego stopu stali lub aluminium, musi zapewniać maksymalną sztywność. Solidna baza przenosi siły napędowe na podawany materiał bez najmniejszych deformacji pod obciążeniem. Odpowiednio zaprojektowana i wykończona powierzchnia cylindryczna stanowi ostatecznie niezawodny fundament dla powłoki gumowej.
Przeczytaj również: Jak przygotować się do wycieczki 3 stolice Europy?
Jak obróbka CNC eliminuje odchyłki w układzie napędowym?
Uzyskanie rygorystycznej tolerancji wymiarowej wymaga zastosowania precyzyjnych procesów obróbki skrawaniem. Początkowe toczenie osi pozwala wypracować idealnie cylindryczne powierzchnie wału z zadaną dokładnością średnic mocujących. Następnie frezowanie osadzeń tworzy wpusty lub płaskie strefy montażowe, które zapobiegają niepożądanemu luzowi. Ostatnim etapem bywa dokładne szlifowanie miejsc bezpośrednio stykających się z łożyskami. Nawet minimalne odchylenia współosiowości wywołują szkodliwe drgania przenoszone na obrabiany materiał i całą konstrukcję obrabiarki. Nierównomierny nacisk prowadzi do szybkiego, miejscowego zużycia zewnętrznej powłoki w strefach lokalnego przeciążenia. Z kolei przekroczenie dopuszczalnego bicia promieniowego skutkuje poślizgiem detalu transportującego na frezowanym drewnie czy płycie meblowej. W rezultacie wyraźnie spada powtarzalność całego procesu, co obniża ostateczną jakość wykończenia powierzchni i generuje straty materiałowe. W skrajnych przypadkach silne wibracje uszkadzają same łożyska napędowe. Nowoczesne centra tokarsko-frezarskie CNC gwarantują utrzymanie założonych parametrów. Zastosowanie obrabiarek numerycznych pozwala odwzorować idealną geometrię niezależnie od tego, czy powstaje pojedynczy komponent ratujący starą maszynę, czy cała seria produkcyjna.
Przeczytaj również: Wyzwania związane z utrzymaniem i konserwacją urządzeń do pomiaru ciągłego rtęci
Decyzja o wyborze dedykowanego rozwiązania metalowego zapada zazwyczaj w momencie, gdy znormalizowany detal uniemożliwia prawidłowe ustawienie parametrów pracy obrabiarki. Indywidualne podejście do geometrii wału i uwzględnienie specyfiki konkretnego napędu zauważalnie wydłużają żywotność całego zespołu podającego. Od 1988 roku w Koszwałach koło Gdańska funkcjonuje SPOROL, przedsiębiorstwo realizujące precyzyjną obróbkę skrawaniem metali metodą CNC. W ofercie tej firmy znajdują się między innymi specjalistyczne mechanizmy posuwu DSIM, dostosowane do rygorystycznych wymagań producentów maszyn i urządzeń. Posiadana wiedza w zakresie obróbki komponentów dla przemysłu drzewnego pozwala na sprawne dopasowanie wytwarzanych elementów do wysoce specyficznych układów mechanicznych. Indywidualnie wyprodukowany i zweryfikowany pomiarowo detal sprzyja wieloletniej stabilności działania urządzenia w trudnych warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między koronami porcelanowymi a metalowymi?
Korony zębowe odgrywają istotną rolę w stomatologii, wspierając zdrowie oraz estetykę uśmiechu. Wybór odpowiedniego rozwiązania ma znaczenie dla pacjentów pragnących zachować funkcjonalność i atrakcyjny wygląd zębów. W artykule przyjrzymy się różnicom między koronami porcelanowymi a metalowymi, anal

Wpływ Lumi na poprawę jędrności skóry – czy warto poddać się zabiegowi?
Zabieg Lumi to nowoczesna metoda poprawy jędrności skóry, która zyskuje popularność wśród osób poszukujących skutecznych rozwiązań w zakresie pielęgnacji. Innowacyjny proces oparty jest na zaawansowanych technologiach, które stymulują naturalne procesy regeneracyjne organizmu. Dzięki temu możliwe je